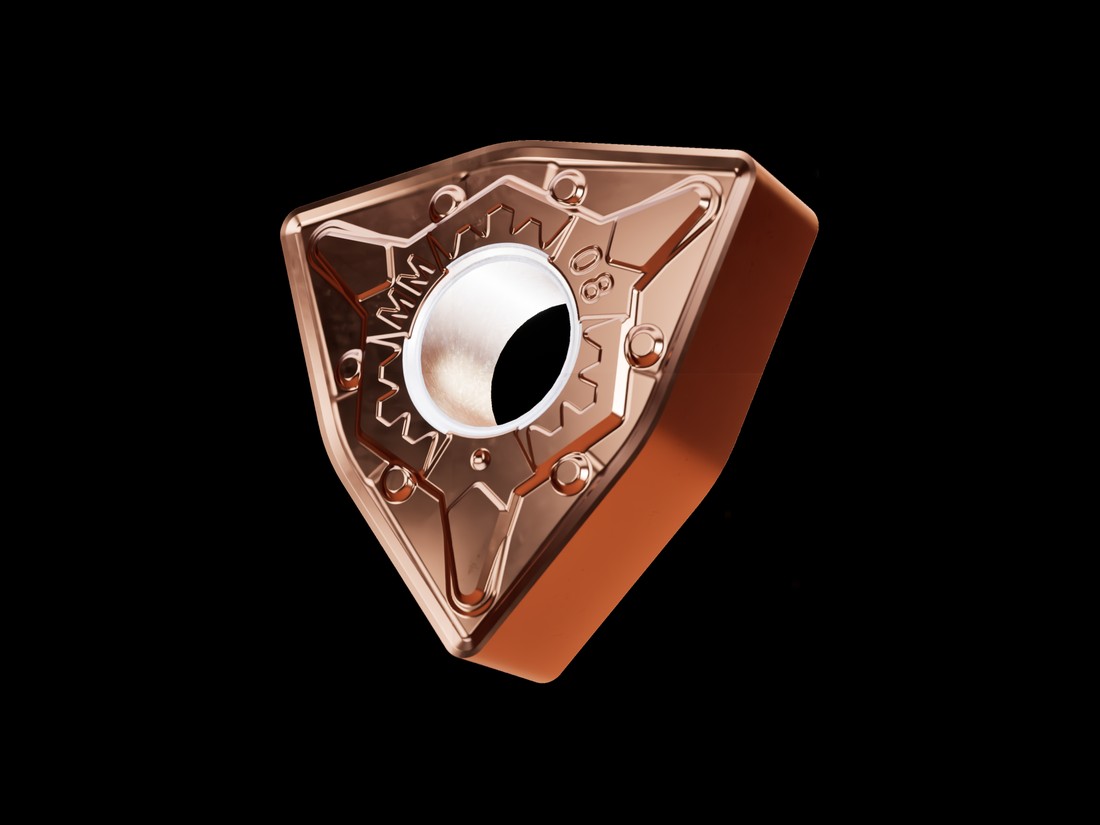
WNMG · CNMG · SNMG · SNMM
车削刀片
WNMG 三角、CNMG160608–190616、SNMG190612/190616 与 SNMM 系列,负角结构适合大余量粗车与断续切削。
京鹿工具生产硬质合金数控刀片,覆盖车削、铣削、切槽、螺纹与钻削系列。厂区位于温岭温峤,已通过 ISO 9001:2015 质量管理体系认证。
车削、铣削、切槽三个系列配京鹿 3D 渲染图,型号取自样本册首页索引;螺纹与钻削以型号清单列在图后。具体牌号、槽型与库存请与销售确认,完整尺寸表见样本册。
WNMG 三角、CNMG160608–190616、SNMG190612/190616 与 SNMM 系列,负角结构适合大余量粗车与断续切削。
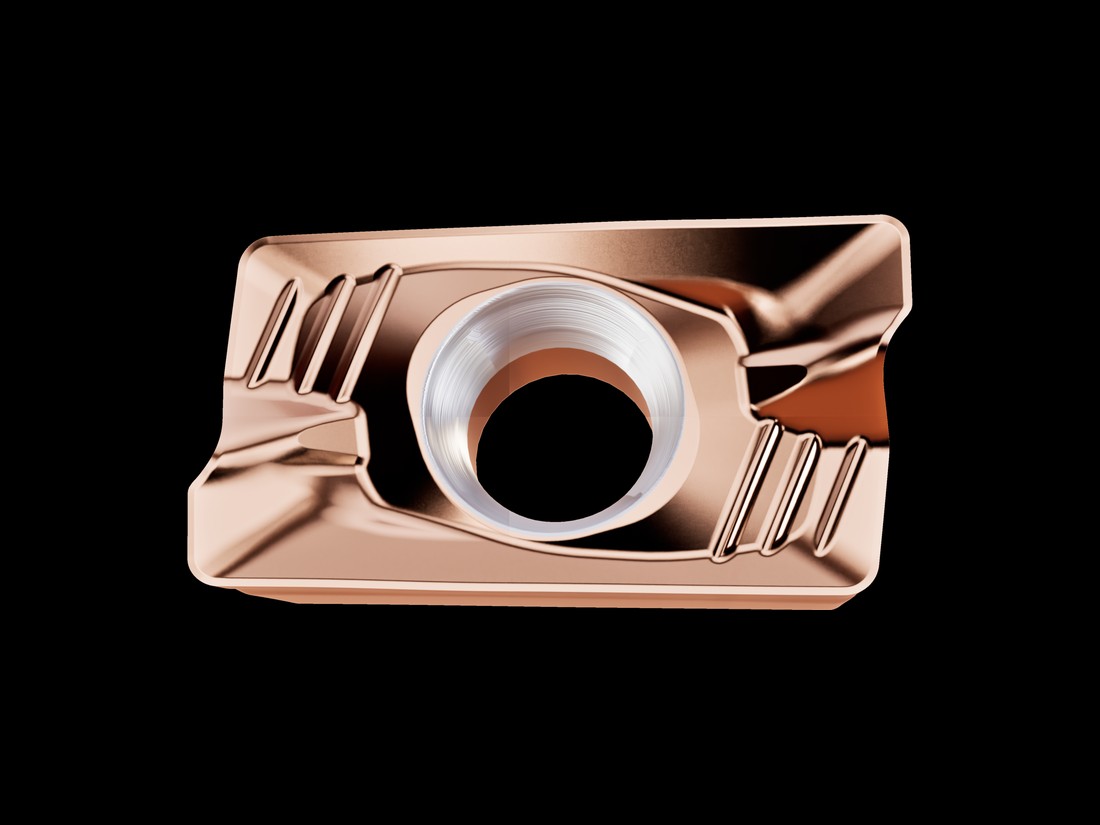
面铣、方肩铣与快进给开粗。方形与菱形双面刀片可翻面使用,EPNW、JDMT、SPMT 覆盖小径与精铣工况;圆形刀片用于圆鼻与仿形铣。
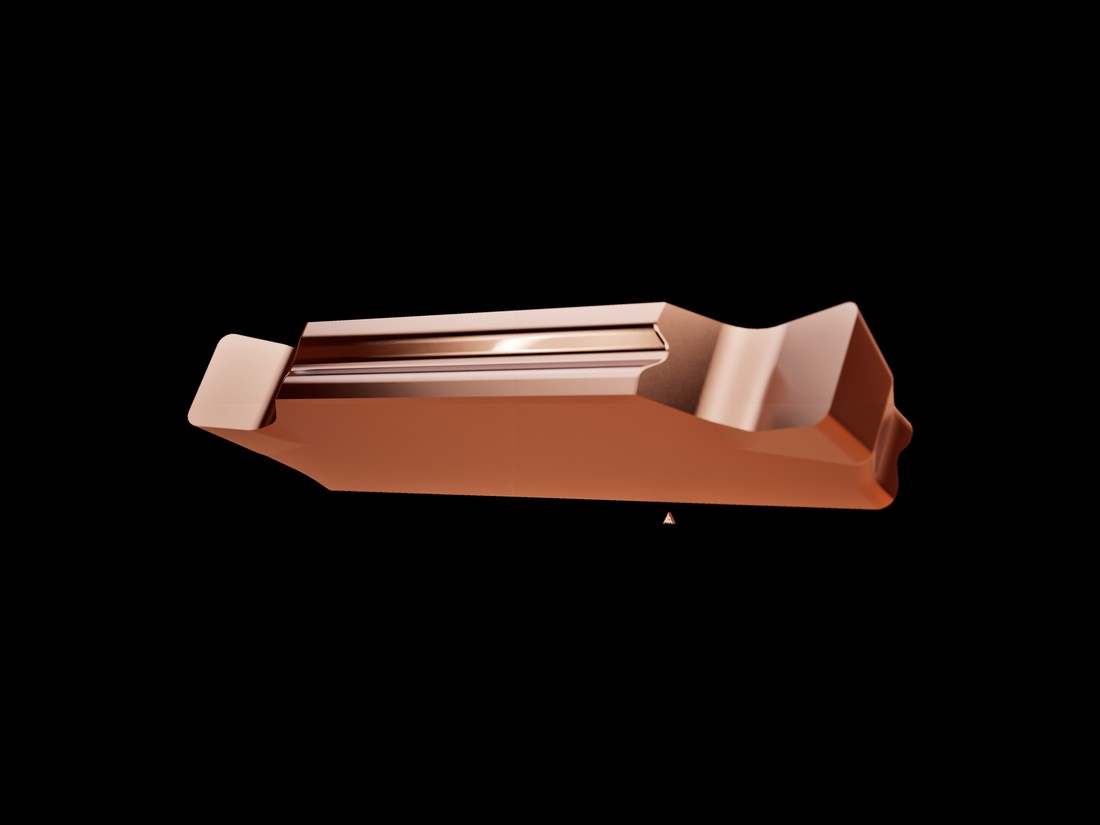
MGMN200–800 覆盖 2.0–8.0 mm 槽宽,TGF32R 浅槽系列 0.75–3.0 mm,另有 6/7/8/9GR 内孔切槽刀片。
产品图为京鹿 3D 渲染素材,非实拍;尺寸与公差以样本册和出货检验报告为准。
ISO 把被加工材料分成六组。同一台机床换一种材料,牌号、涂层与槽型都要跟着换——这一步比单价更决定刀具寿命。
碳钢与合金钢,连续切削为主,通用牌号覆盖大多数车削与铣削。
易产生月牙洼磨损与加工硬化,需要锋利刃口与稳定冷却。
耐磨性好、切削力偏低,适合大余量粗加工与断续切削。
大前角锋利刃口与抛光槽型,抑制积屑瘤,追求表面质量。
切削温度高、易粘刀,取低切削速度并优先保证刃口强度。
硬度 HRC45 以上,宜小切深、较高线速度,配耐磨涂层牌号。
这些代号对应不同基体与槽型组合,样本册按系列列示。具体对应工件材料、切削参数与库存,请向销售索取牌号对照表。
以压制刀片的典型流程为例:从粉末到成品,每道工序都会改一次刃口与基体的关系。工序顺序固定,参数按牌号调整。
碳化钨与钴按牌号配比混合,模压成型得到毛坯,密度决定烧结后的基体均匀性。
Powder mixing · pressing真空与控温曲线下完成致密化,硬度与韧性在这一步定型。
Vacuum sintering金刚石砂轮研磨周边与端面,按几何角度控制刃口钝化,保证刃口一致性与尺寸精度。
Diamond grindingCVD 或 PVD 沉积耐磨涂层,提升抗磨粒磨损与抗月牙洼能力,同时保住刃口锋利度。
CVD / PVD coating尺寸、刃口状态与涂层厚度抽检,按批次留样,异常可回溯到工序参数。
In-process inspection独立塑盒包装,标识牌号与批次,出口订单按客户唛头与装箱单据配货。
Packing · export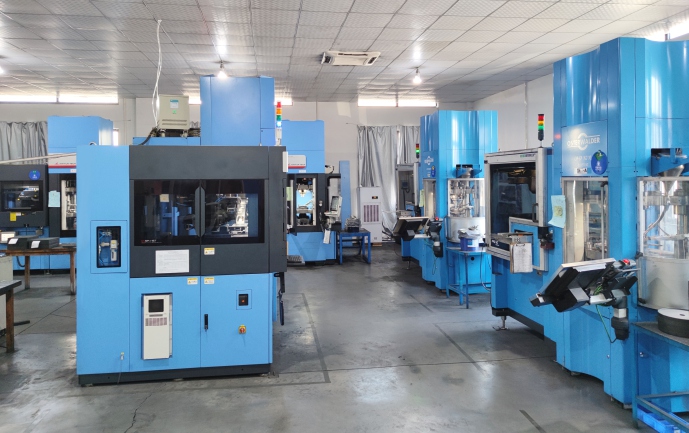
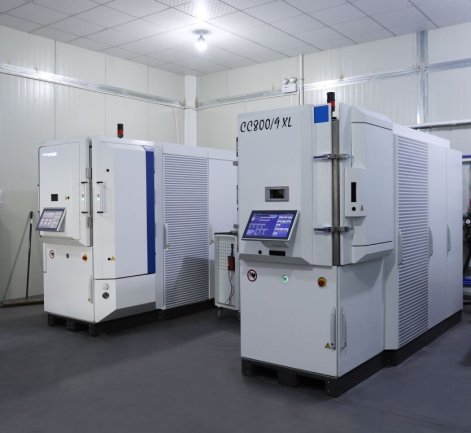
浙江京鹿工具有限公司位于浙江温岭温峤镇,以硬质合金工具与刀具制造为主业,产品聚焦硬质合金数控刀片,覆盖车削、铣削、切槽、螺纹与钻削系列。公司在温岭温西工量刃具交易中心设有门市部,同时开展货物与技术进出口。
企业信息、认证与项目数据来自公司样本册、公开工商登记、政府公示及专利公开信息(截至 2026 年 11 月)。上线前请以证照与最新公示核对。
当前为展示版,表单不连接服务器。填写后点击按钮,会把询盘整理成一段文字复制到剪贴板,粘贴到微信或邮件发出即可。